1.电烙铁的烙铁头定要很尖的那种,但焊接的时分必定要将烙铁头擦洁净再用。温控烙铁的焊台上有海绵,倒点水让海绵泡起来,供擦烙铁头用。2.防静电腕带据挑战者的说法能够用优质导线替代。我的做法是:将2米左右同轴电缆的两端剥皮里边的铜芯,铜芯长度约25厘米。剥皮的时分不要损坏同轴电缆的屏蔽铜线,将屏蔽铜线压扁能够替代吸锡带用。3.买不到松香焊锡膏的话,也能够将固体松香溶解到酒精中替代。4.焊锡丝不用很细,
1.点焊:需求用比较尖的烙铁头对着每个引脚焊接,对电烙铁的要求较高,并且焊接速度慢,还有或许虚焊和粘焊。2.拖焊:比点焊速度快,个人感觉焊接作用没有拉焊好,有时分引脚上的焊锡不均匀,并且或许会粘焊。3.拉焊:需求的东西都很一般,特别是电烙铁,在焊接过程中烙铁头并没有触摸焊盘而是焊锡球。因为焊锡球的张力,各个引脚上的焊锡很均匀且不多,很漂亮!速度嘛,娴熟今后相对拖焊要快一点。此办法可谓是一种简捷牢靠
一般焊锡机烙铁头焊锡时温度*好设置为380度,原因如下:一、380度是锡焊温度的黄金分界点380度可以满足大多数点焊温度需求,是目前业界*常设置的自动焊锡机焊接温度。焊锡温度设置太低容易导致自动焊锡机焊接工作时焊锡熔化不充分,终产生虚焊、假焊等下锡不流畅现象。若焊锡温度设置太高容易出现焊点死灰,无光泽等焊锡问题;严重的会影响焊盘的牢固性。二、焊锡机烙铁头氧化速度加快焊锡温度过高会产生很多不良影响,
使用时始终要用新鲜的焊锡保持烙铁头表面光亮,当烙铁头接触到焊接点时,这种焊锡涂层较会展平,形成较大的接触面以利更有效的热量流动。 在烙铁头上保留剩余焊锡,特别是在烙铁较长时间不使用的时候,例如当烙铁搁在支架上时。 至少每天清洗一次烙铁头。具有化学活性的焊剂会使烙铁头表面变得粗糙,烙铁头上不要积冒杂质和残留焊剂。不要为了消除氧化物而锉掉烙铁头上的涂层,否则会暴露铜基材。经常拆下烙铁头,以清洗烙铁
全半自动焊锡机烙铁头变得脆弱的原因:一、氧化缺口原因:烙铁头使用过程中温度可以达到450度以上,在高温下,对电镀层的腐蚀性程度极大,如果电镀层厚度不够或内部出现气泡碳化现象,在使用时因为磨损就可能会导致穿孔。改进方法:适当降低烙铁头温度可延长其使用寿命,但考虑到焊接速度及质量不能采用该方法。改进方案如下:选用纯进口紫铜,优化电镀工艺,增强镀层的致密性,提高抗氧化的能力。二、磨损变形原因:由于烙铁烙
型号规格参数:类型: 无铅烙铁头材质:高密度无氧铜系列:手工作业烙铁头温度调节范围:200-480(℃)使用焊接产品:PCBA、3C类电子产品、汽车电子、医疗电子、消防电子、电动工具、仪器仪表、光电显示、喇叭、耳机、风扇、马达、电源等等。寿命采用专利合金工艺,我司的合金烙铁头寿命超长,是市场上普通电镀烙铁头的2-3倍以上。为客户节省频繁更换烙铁头的时间,大大提高生产效率。超高一致性 采用专利合金工
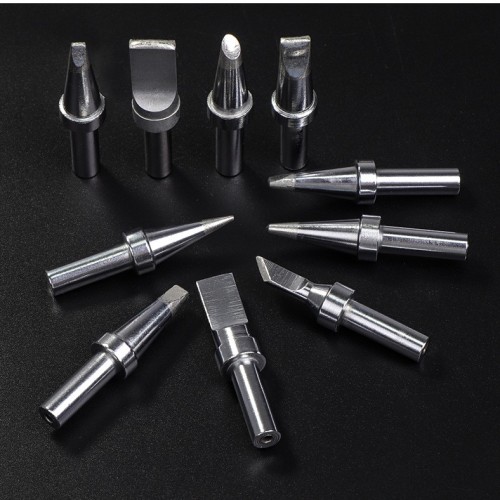
900M烙铁头、500烙铁头、200烙铁咀型号等选择合适自己焊台或者电烙铁,I型烙铁头适合精密焊接环境受局限的焊点儿,或焊接空间狭小之情况,0.5C, 1C/CF, 1.5CF 等烙铁头非常精细,适用于焊接细小元件,或修正表面焊接时产生之锡桥,锡柱等。如果焊接只需少量焊锡的话,使用只在斜面有镀锡的CF 型烙铁头比较适合。烙铁头的形状要适应被焊件物面要求和产品装配密度。在较密集的电路板上进行焊接,使
恒温烙铁咀是电烙铁的配套产品,主要材料为铜,属于一种易耗品。烙铁咀可能会因为不同原因不能再继续使用,那么烙铁咀什么情况下需要更换呢?如果焊接的元器件和焊点要求不是很精密的话,只要烙铁咀能上锡能正常焊接就不用换,比如焊接电线、大的接插件等。其次:但是针对封装很精 密的主芯片类IC器件焊接时,要求烙铁咀须完好,否则容易连锡和冷焊。所以不仅要求烙铁咀清洁保养,而且有瑕疵的烙铁咀不能继续使用!恒温烙铁头如