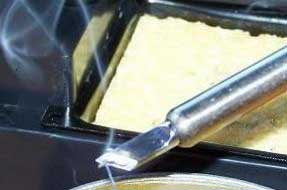
用新烙铁头时,先装好、在通电及加热、调温入工作状态,这个过程中有些使用者往往忽略了对新烙铁头的保护。 新的烙铁头,第一次使用之前应在烙铁开机时将温度调到280 ℃,等预锡融化后,用清洁海绵清洗干净。如果您使用的是带助焊剂的焊锡丝,直接补上焊锡丝,如果您需要外用助焊剂,那先蘸上助焊剂,然后立即补上您使用的焊锡,不管什么性质的焊锡丝,补锡时一定要注意均匀涂覆,这样就不会产生不上锡的现象,而且越用越好
三藏烙铁头主流型号与适用场景速查表如下:型号适用场景特点白光900M通用电子维修、电路板焊接兼容性强,适合多种焊点T12系列精密电子元件、高精度焊接升温快,温度控制精准200系列中小型电子设备、家电维修平衡功率与热效率500系列较大焊点、金属部件焊接热容量大,适合持续工作快克911G工业级维修、高负荷作业耐用性强,适合频繁使用230G专业电子制造、生产线高效稳定,适合批量生产501/503特殊焊点
烙铁焊接是一项需要技巧和经验的工作,以下是根据搜索结果整理的作业指导:准备工作:准备好工具和材料,如电烙铁、焊锡丝、吸锡器、镊子、隔热垫等。清洁焊接部位,清除油污和氧化物。将焊线截成需要的长度,剥除端面,并整理铜丝烙铁预热:插上电源,等待电烙铁温度上来。在焊接前,用湿海绵擦拭烙铁头,确保其清洁光滑。对于有铅产品,烙铁温度应调节在285℃~350℃±10℃;无铅焊接温度为370℃~390℃±10℃焊
烙铁头的保养正确的使用烙铁头及注意烙铁头的保养,不仅可以延长烙铁头的寿命,还可以让烙铁头的卓越传热性能得到充分的发挥。烙铁头保养应当注意那些细节1,进行焊接工作前必须先把清洁海绵湿水,再挤干多余水份。这样才可以使烙铁头得到最好的清洁效果。如果使用非湿润的清洁 海绵,会使烙铁头受损而导致不上锡。烙铁头的保养2,进行焊接工作时以下焊接的顺序可以使烙铁头得到焊锡的保护及减低氧化速度。烙铁头的保养3,进行
烙铁头生产核心工艺是电镀技术 根据烙铁头实际应用场景及焊接效果,烙铁头质量好坏的关键在于镀铁层的抗氧...烙铁头生产核心工艺是电镀技术根据烙铁头实际应用场景及焊接效果,烙铁头质量好坏的关键在于镀铁层的抗氧化腐蚀能力,镀层的铁离子晶体结合力及致密度决定了抗腐蚀的强弱,其次是铜材的导热性能,可以提升回温效率同时减少热损失,采用进口T2紫铜,其纯度高达99.99%,导热快。我司可以提供高品质烙铁头定制,
自动焊锡机烙铁头变得脆弱的原因:一、氧化缺口原因:烙铁头使用过程中温度可以达到400度以上,在高温下...自动焊锡机烙铁头变得脆弱的原因:一、氧化缺口原因:烙铁头使用过程中温度可以达到400度以上,在高温下,对镀层的腐蚀程度极大,如果镀层厚度不够或内部出现气泡碳化现象,在使用时因为磨损就可能会导致穿孔。改进方法:适当降低烙铁头温度可延长其使用寿命,但考虑到焊接速度及质量不能采用该方法。改进方案如下
烙铁头使用氧化最让人头疼的,那就是因为烙铁头在持续高温、缺少包袱锡的情况下发生了氧化,变黑了,不沾锡,热传导变差很难融掉工件表面的锡层。但是这层氧化很难去除.很多人用利器或砂纸等“刮”烙铁头,虽一时效果不错但却大大的损害了烙铁头的使用寿命;烙铁头氧化过快原因1、烙头质量问题。2、温度过高,发热快,容易烧烙铁头,另外温度的设置和你使用的烙铁很有关系,比如你使用的普通烙铁,需要温度是350度,而使用中
自动焊锡机在使用过程中,有时候会遇到一些不良的问题,这些问题主要表现有焊点精度不高、虚焊、连焊、堆锡、拉尖、漏焊等现象的,针对这些焊接不良问题。这些问题除了调试本身外还有一些外在的因素,那么这些问题该如何解决呢?下面让我们来详解一下: 1、自动焊锡机在焊锡过程中出现的漏焊问题:漏焊一般是指在自动焊锡机焊接过程中,焊盘上没有锡的现象。导致这个现象的原因是:一是烙铁头没有接触到焊点,这个时候我们就要