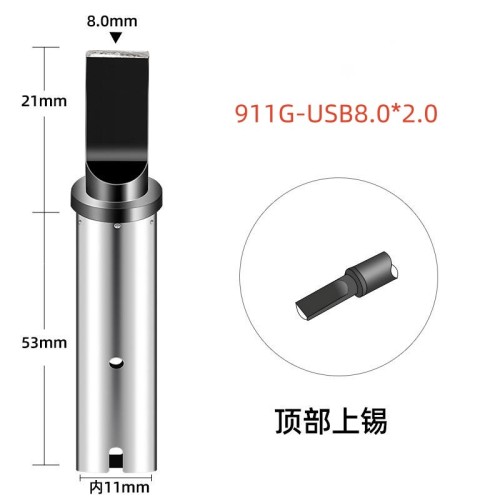
型号:911G-USB8.0×2.0mm 自动焊锡机烙铁头
专业的事交给专业的人
型号规格参数:
类型: 无铅烙铁头
材质:高密度无氧铜
系列:自动焊锡机烙铁头
总长:72.8mm
外径:11.65mm
温度调节范围:200-480(℃)
使用焊接产品:PCBA、3C类电子产品、汽车电子、医疗电子、消防电子、
电动工具、仪器仪表、光电显示、喇叭、耳机、风扇、马达、电源等等。
寿命
采用专利合金工艺,我司的合金烙铁头寿命超长,是市场上普通电镀烙铁头的2-3倍以上。
为客户节省频繁更换烙铁头的时间,大大提高生产效率。
超高一致性 采用专利合金工艺,使每批次的产品在寿命和尺寸上高度一致,解决了传统电镀烙铁头寿命长短不一,
尺寸大小不一的问题,大大提高客户产品良率,并使良率非常稳定。
不跑锡,采用特殊阻锡层设计,使烙铁头在使用过程中不出现跑锡现象,保证焊接质量非常稳定。
生产完全符合国家环保标准,不存在生产场地限制,能够做到就地生产打样,大大减少生产打样周期,
焊咀的保养:
进行焊接工作前必须先把清洁海棉湿水,再挤干多余水份。这样才可以使焊咀得到良好的清洁效果,
如果使用非湿润的清洁海棉,
会使焊咀受损或者导致不上锡。进行焊接作业时
遵循清洁-焊接-放回三步循环的步骤,可以使焊咀得到焊锡的保护及减低氧化速度。
进行焊接后先把温度调到300度,然后清洁焊咀,再加上一层新焊锡作保护,如使用的是非控温焊铁,先把电源切断,
让焊咀温度降低后才上锡。
焊咀氧化物处理先把焊咀温度调至300度,再用湿润的清洁海棉清洁焊咀,然后再上锡,不断重复动作,
直至把氧化物清理为止。
其它注意事项
1.尽量使用低温焊接,如焊咀温度超过450度,它的氧化速度是350度的两倍
2.请经常保持焊咀上锡,防止干烧,避免氧化。
3.焊接时,请勿施压过大,否则会使焊咀变形,只需要保证焊咀充分接触焊点,热量就能传递,
另选择合适的焊咀也能提高热传递。
烙铁头,采用纳米分层电镀技术,具有以下特点:
选用材质使用不含杂质且纯度超过99.99%的优质无氧铜,热传导性更优越,同时提高外部镀层的附着能力,
在高温下不膨胀,不脱落
独特的镀铁技术通过不低于50个小时的软启动整流器镀铁采用独特纳米分层电镀技术,确保铁层的足够厚度,
铁的密实分布达到高品质和高耐久性的使用目标
烙铁头的前端处理大幅提高了作业能力为了实现焊接作业的稳定性和自动化,我们进行了各种各样焊锡使用面的处理,
经过化学研磨,
以高活性助焊剂来保焊锡面的初期状态良好
镀烙提高性能通过镀硬质铬使用焊锡不会附着于焊锡面使用以外的区域,
采用适当的电流慢附着的镀铬技术更有效地防止了从初期作业时开始的爬锡问题
各种形状切合实际的情况烙铁头的焊锡面应当针对不同的作业选择用最为合适的形状,
我们提供通过蓄热稳定前端烙铁咀温度的前端形状和轴形状的设计方案给客户提供更合适,对的烙铁咀