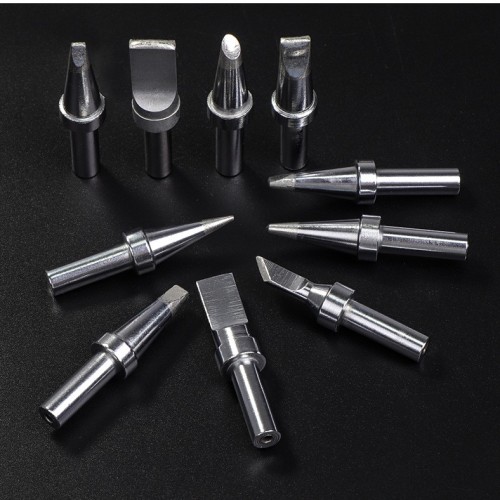
烙头尖的形状大小是否合适?加热时间是否合适?烙头尖的温度是多少?等等多个条件,是做到高品质的焊接的必要条件。全球MRO综合服务商杉本详细解说烙铁头的几点,希望对你高效实用烙铁头有帮助。一、关于焊咀和热容量焊咀一接触母材烙铁尖的温度就好下降。焊咀温度的降低是因烙铁的热容量和母材的热容量的平衡而产生的变化。烙铁的热容量≥母材的热容量 温度降低幅度小,热回复快。烙铁的热容量<母材的热容量 温度降低幅度大
1.电烙铁的烙铁头定要很尖的那种,但焊接的时分必定要将烙铁头擦洁净再用。温控烙铁的焊台上有海绵,倒点水让海绵泡起来,供擦烙铁头用。2.防静电腕带据挑战者的说法能够用优质导线替代。我的做法是:将2米左右同轴电缆的两端剥皮里边的铜芯,铜芯长度约25厘米。剥皮的时分不要损坏同轴电缆的屏蔽铜线,将屏蔽铜线压扁能够替代吸锡带用。3.买不到松香焊锡膏的话,也能够将固体松香溶解到酒精中替代。4.焊锡丝不用很细,
1.点焊:需求用比较尖的烙铁头对着每个引脚焊接,对电烙铁的要求较高,并且焊接速度慢,还有或许虚焊和粘焊。2.拖焊:比点焊速度快,个人感觉焊接作用没有拉焊好,有时分引脚上的焊锡不均匀,并且或许会粘焊。3.拉焊:需求的东西都很一般,特别是电烙铁,在焊接过程中烙铁头并没有触摸焊盘而是焊锡球。因为焊锡球的张力,各个引脚上的焊锡很均匀且不多,很漂亮!速度嘛,娴熟今后相对拖焊要快一点。此办法可谓是一种简捷牢靠
一般焊锡机烙铁头焊锡时温度*好设置为380度,原因如下:一、380度是锡焊温度的黄金分界点380度可以满足大多数点焊温度需求,是目前业界*常设置的自动焊锡机焊接温度。焊锡温度设置太低容易导致自动焊锡机焊接工作时焊锡熔化不充分,终产生虚焊、假焊等下锡不流畅现象。若焊锡温度设置太高容易出现焊点死灰,无光泽等焊锡问题;严重的会影响焊盘的牢固性。二、焊锡机烙铁头氧化速度加快焊锡温度过高会产生很多不良影响,
使用时始终要用新鲜的焊锡保持烙铁头表面光亮,当烙铁头接触到焊接点时,这种焊锡涂层较会展平,形成较大的接触面以利更有效的热量流动。 在烙铁头上保留剩余焊锡,特别是在烙铁较长时间不使用的时候,例如当烙铁搁在支架上时。 至少每天清洗一次烙铁头。具有化学活性的焊剂会使烙铁头表面变得粗糙,烙铁头上不要积冒杂质和残留焊剂。不要为了消除氧化物而锉掉烙铁头上的涂层,否则会暴露铜基材。经常拆下烙铁头,以清洗烙铁
全半自动焊锡机烙铁头变得脆弱的原因:一、氧化缺口原因:烙铁头使用过程中温度可以达到450度以上,在高温下,对电镀层的腐蚀性程度极大,如果电镀层厚度不够或内部出现气泡碳化现象,在使用时因为磨损就可能会导致穿孔。改进方法:适当降低烙铁头温度可延长其使用寿命,但考虑到焊接速度及质量不能采用该方法。改进方案如下:选用纯进口紫铜,优化电镀工艺,增强镀层的致密性,提高抗氧化的能力。二、磨损变形原因:由于烙铁烙
型号规格参数:类型: 无铅烙铁头材质:高密度无氧铜系列:手工作业烙铁头温度调节范围:200-480(℃)使用焊接产品:PCBA、3C类电子产品、汽车电子、医疗电子、消防电子、电动工具、仪器仪表、光电显示、喇叭、耳机、风扇、马达、电源等等。寿命采用专利合金工艺,我司的合金烙铁头寿命超长,是市场上普通电镀烙铁头的2-3倍以上。为客户节省频繁更换烙铁头的时间,大大提高生产效率。超高一致性 采用专利合金工
900M烙铁头、500烙铁头、200烙铁咀型号等选择合适自己焊台或者电烙铁,I型烙铁头适合精密焊接环境受局限的焊点儿,或焊接空间狭小之情况,0.5C, 1C/CF, 1.5CF 等烙铁头非常精细,适用于焊接细小元件,或修正表面焊接时产生之锡桥,锡柱等。如果焊接只需少量焊锡的话,使用只在斜面有镀锡的CF 型烙铁头比较适合。烙铁头的形状要适应被焊件物面要求和产品装配密度。在较密集的电路板上进行焊接,使